Требования к поверхности перед цинкованием
Без подготовки поверхности перед цинкованием покрытие не ляжет. При горячем цинковании расплав вступает в реакцию с железом и образует железоцинковые слои — они и держат покрытие на стали. Окалина, ржавчина и масло в эту реакцию не вступают: на таких местах остаются непокрытые участки, а покрытие вокруг них отслаивается. Поэтому обезжиривание и травление металла перед цинкованием входят в любую классическую схему.
То же касается гальванического цинкования, фосфатирования и окраски: каждому покрытию нужен металл, а не плёнка оксидов или смазки на нём. Чем равномернее очищена поверхность, тем ровнее и надёжнее слой.
Травление металла перед цинкованием и альтернатива
Травление в соляной или серной кислоте надёжно снимает окалину, но тянет за собой целое хозяйство: кислотные ванны, промывку, нейтрализацию стоков, утилизацию отработанного раствора, вытяжку паров. Окалина разного состава травится неравномерно, при передержке металл перетравливается, а водород из кислоты может проникать в сталь и повышать её хрупкость.
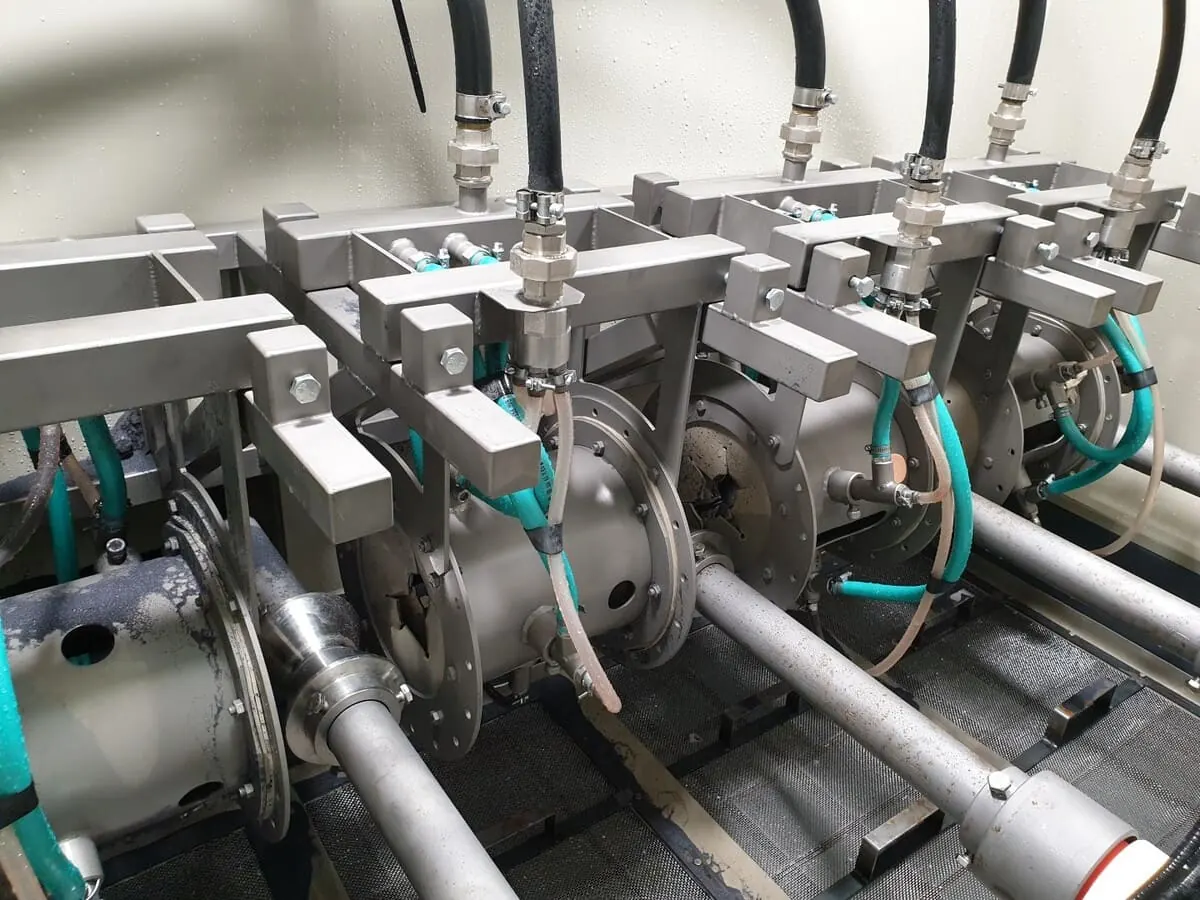
Гидроабразивная очистка снимает окалину, ржавчину, окисные плёнки и смазку водно-абразивной суспензией за один проход. Кислот в процессе нет, суспензия работает по замкнутому циклу, шлам отделяется автоматически, пыли нет. Вот как установка соотносится со стадиями классической подготовки:
| Стадия подготовки | Что делает установка КС/УГОП | Что уточняем |
|---|---|---|
| Обезжиривание | Смазка и масло снимаются вместе с окалиной, металл выходит обезжиренным | При сильном замасливании — хватает ли одного прохода, проверим на образцах |
| Травление | Окалина, ржавчина и окисные плёнки удаляются до Sa3 без кислоты | Требования вашего покрытия к чистоте поверхности |
| Промывка | В камере есть отсек мойки: остатки суспензии смываются | Требования вашего участка перед ванной |
| Сушка | Отсек обдувки: металл выходит из камеры сухим | — |
| Флюсование | Установка не флюсует | Остаётся по вашей технологии |
Установка готовит поверхность, но не заменяет весь участок подготовки к горячему цинкованию: флюсование, режимы ванны и требования к покрытию остаются вашими. Какие этапы можно сократить, а какие оставить, уточним по вашей технологии и на пробных образцах.
Подробное сравнение двух способов — на странице гидроабразивная очистка вместо травления.
Сцепление покрытия с очищенной поверхностью
Краска, порошковое и полимерное покрытие сцепляются с тем, на что их нанесли. Если под ними масло или окалина, покрытие держится на загрязнении и отслаивается вместе с ним — пузырями, чешуйками, полосами. Степень очистки Sa3 по ГОСТ Р ИСО 8501-1 — высшая: окалины, ржавчины и посторонних частиц на поверхности не остаётся, металл однородного цвета. Какая степень нужна под ваше покрытие, задают ГОСТ 9.402 и проект окраски.
Отдельно о шероховатости. После гидроабразивной очистки она низкая — Ra ≤ 1,0 мкм. Для цинкования, фосфатирования и тонких покрытий главное — чистота, и гладкая поверхность им не мешает. Если же ваша система окраски требует определённого профиля шероховатости, напишите об этом в заявке: проверим на образцах, подходит ли поверхность.
Проволока под цинкование
Цинкование проволоки идёт непрерывно, и любой неочищенный участок превращается в метры брака. Установка КС/УГОП работает с проволокой в бухтах: разматыватель подаёт её в камеру, после очистки, мойки и обдувки наматыватель собирает чистую бухту.
- Диаметр проволоки
- 1–17мм
- Бухта, наружный Ø
- 500–1000мм
- Длина проволоки
- до 200 000мм
- Скорость
- 5–25м/мин
Установка синхронизируется с внешними устройствами, поэтому её можно рассматривать и в составе линии перед цинкованием, и как отдельный участок «с бухты на бухту». Какая схема подойдёт вашему производству, обсудим по описанию линии — посмотрите, как встраивается установка. Об очистке самой проволоки от окалины и ржавчины — на странице очистка проволоки.
Консервация до нанесения покрытия
Сразу после камеры поверхность активирована: на ней нет ни оксидов, ни масла, и поэтому она быстро реагирует с воздухом и влагой. Если покрытие наносят сразу, металл идёт дальше как есть. Если пруток или бухта будут ждать на складе, поверхность до контакта с атмосферой консервируют бесцветным пассиватором.
Перед цинкованием и окраской важно, как пассиватор поведёт себя в вашей технологии: уходит ли он при флюсовании, не мешает ли сцеплению краски. Это проверяем на образцах вместе с вами.
Пришлите образцы на пробную очистку и укажите покрытие: горячее или гальваническое цинкование, фосфатирование, окраска. Подберём режим и подтвердим качество поверхности по результатам опытной обработки.
Вопросы о подготовке под цинкование и покрытия
Можно ли цинковать пруток сразу после гидроабразивной очистки?
Окалина, ржавчина и смазка после установки сняты, поверхность обезжирена и активирована. Флюсование и другие требования вашего цинковального участка при этом остаются. Чтобы ответить точно, очистим ваши образцы, а вы проверите их на своей линии.
Нужно ли отдельно обезжиривать металл перед покраской?
Смазка удаляется в том же проходе, что и окалина, а затем металл проходит мойку и обдувку. Если металл сильно замаслен, например после волочения, проверим на образцах, хватает ли одного прохода.
Подойдёт ли поверхность с Ra ≤ 1,0 мкм под краску?
Для большинства покрытий решают чистота и отсутствие масла. Если проект окраски требует определённого профиля шероховатости, укажите это в заявке — проверим на образцах.
Какую проволоку можно подготовить к цинкованию?
Проволоку диаметром от 1 до 17 мм в бухтах наружным диаметром 500–1000 мм. Марку стали и требования к покрытию укажите в заявке — режим подберём по образцу.