Окалина на нержавейке: откуда она и чем мешает
Нержавеющая сталь не ржавеет благодаря хрому: на чистой поверхности сама собой образуется тонкая плёнка оксида хрома, которая защищает металл. Но при нагреве — горячей прокатке, ковке, отжиге, закалке — на поверхности вырастает уже не защитная плёнка, а окалина: слой оксидов хрома, железа и никеля. На нержавейке он тоньше, чем на углеродистой стали, зато плотнее и прочнее держится и сам не отслаивается.
Окалина на нержавейке мешает почти каждой следующей операции:
- изнашивает волоки и калибры при волочении и калибровке, оставляет риски на поверхности;
- быстрее тупит режущий инструмент при мехобработке;
- мешает сварке и нанесению покрытий;
- прячет трещины, плены и закаты от контроля поверхности;
- снижает стойкость к коррозии: слой металла под окалиной часто обеднён хромом и хуже защищён.
Цвета побежалости нержавейки
Цвета побежалости — тонкие окисные плёнки, которые появляются при более умеренном нагреве, чем нужен для роста окалины: после отпуска, сварки, нагрева под гибку, охлаждения на воздухе после термообработки. Цвет зависит от толщины плёнки — от соломенно-жёлтого через коричневый и пурпурный к синему. Чем выше температура и дольше нагрев, тем плёнка толще.
Это не только внешний вид. Под окрашенной плёнкой поверхностный слой обеднён хромом и хуже сопротивляется коррозии, поэтому на ответственных изделиях побежалость удаляют так же тщательно, как окалину. На прутке и проволоке после термообработки она часто лежит пятнами и полосами — там, где металл по-разному прогревался и остывал.
Гидроабразивная суспензия снимает цвета побежалости вместе с окалиной, отдельная операция не нужна, а поверхность выходит равномерной по цвету. Подробнее о плёнках на разных металлах — на странице удаление окисной плёнки.
Травление нержавейки: как делают и в чём сложности
Привычный способ снять окалину с нержавеющей стали — травление в смеси азотной и плавиковой кислот. Толстую окалину перед этим часто разрыхляют в щелочных растворах или расплавах. Для сварных швов и отдельных деталей применяют травильные пасты и гели. Способ отработан десятилетиями, но на потоке прутка и проволоки у него известные минусы:
- нужны кислотостойкие ванны, вытяжка и улавливание паров, нейтрализация отработанных растворов и очистка стоков;
- окалина разной толщины травится неравномерно: участки с толстым слоем держат дольше, а там, где слой тонкий, металл перетравливается — растёт шероховатость, может начаться разъедание по границам зёрен;
- плавиковая кислота токсична и требует особых мер защиты персонала;
- после ванны прокат нужно промыть и высушить, пачки перегружают между участками.
Подробное сравнение по всем показателям — на странице гидроабразивная очистка вместо травления.
Гидроабразивная очистка вместо травления
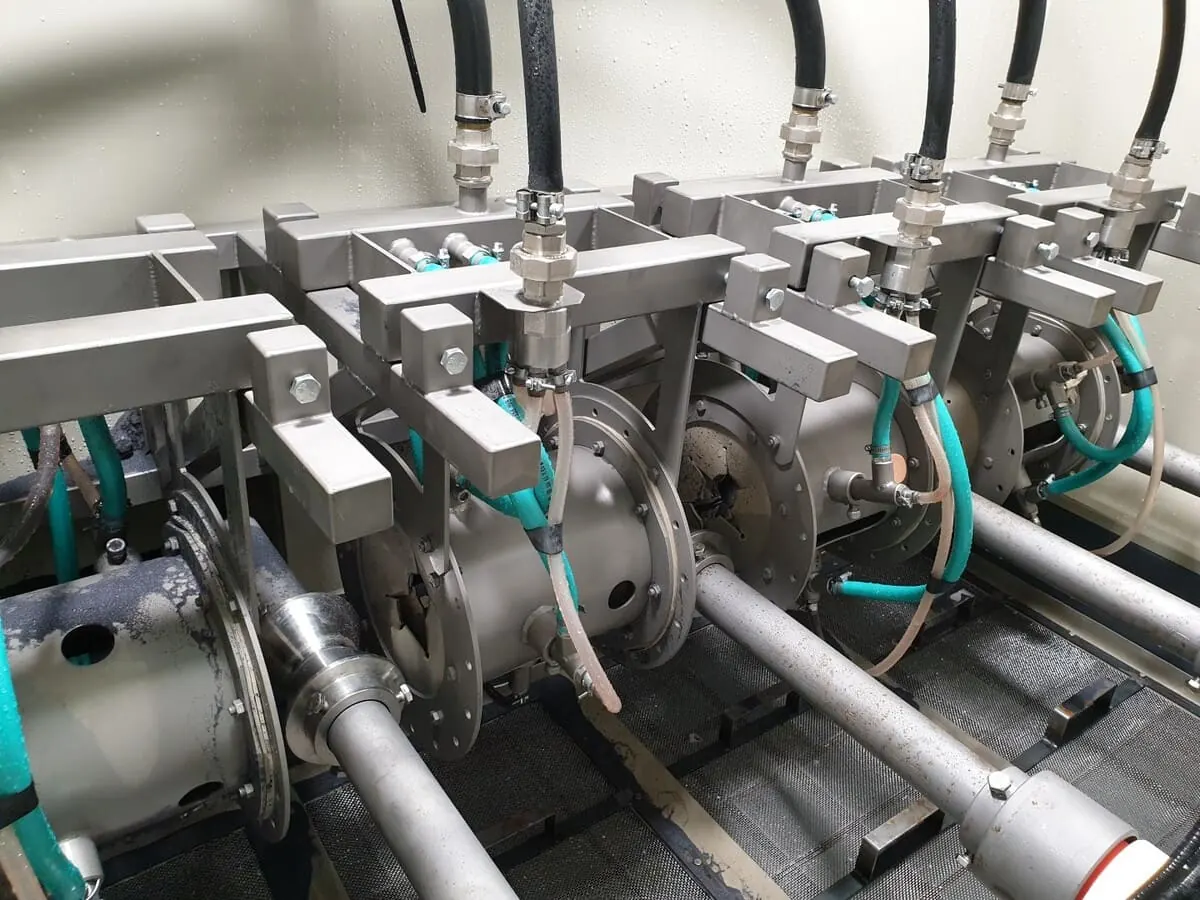
На установке КС/УГОП окалину снимает не кислота, а водно-абразивная суспензия. Нержавеющий пруток или проволока проходит камеру проходного типа: в отсеке очистки поверхность со всех сторон обрабатывают струйные аппараты — до 16 штук, затем следуют мойка и обдувка.
| Что сравниваем | Травление | Гидроабразивная очистка |
|---|---|---|
| Чем снимается окалина | Растворяется в смеси кислот | Снимается суспензией воды и абразива |
| Что остаётся после | Отработанные растворы, кислотные пары, промывные воды на нейтрализацию | Шлам, который отделяется автоматически; суспензия ходит по замкнутому циклу |
| Риск для металла | Перетрав и разъедание по границам зёрен при передержке | Окалина снимается без повреждения металла и коробления |
| Организация работы | Партиями: загрузка, выдержка, промывка, сушка | В потоке, 5–25 м/мин, можно встроить в линию |
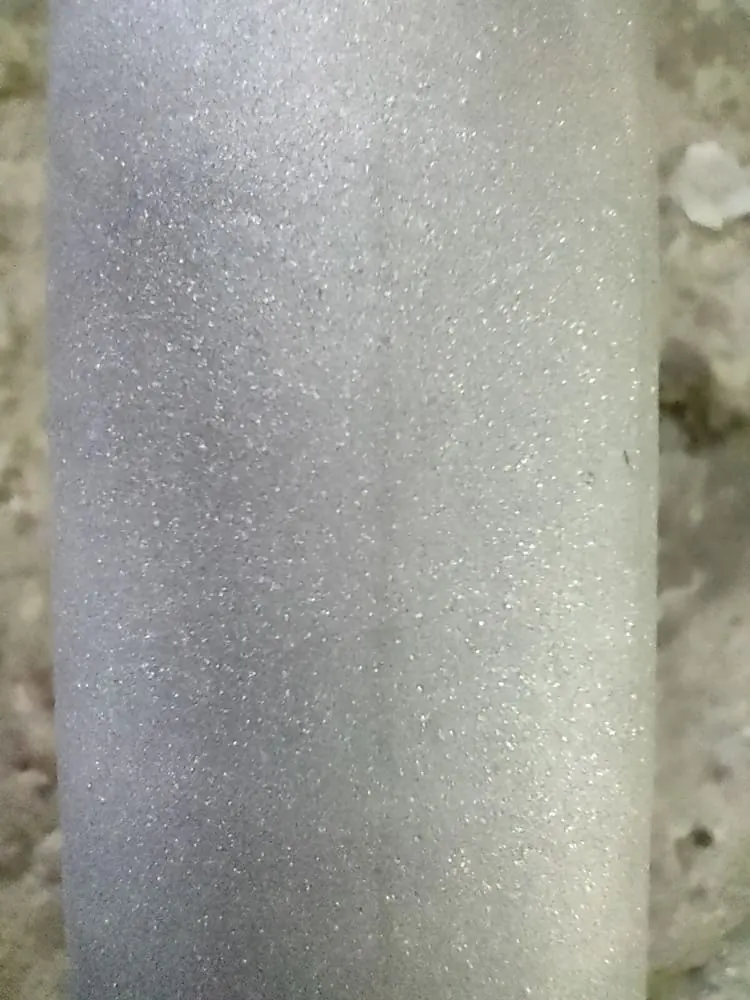
| Поверхность на выходе | Зависит от выдержки и состояния раствора | Чистая и сухая, Sa3, Ra ≤ 1,0 мкм |
Режим задаётся на сенсорной панели: скорость перемещения, частота вентилятора, включение струйных аппаратов. Установку можно встроить в линию с разматывателем, правильным узлом и наматывателем и синхронизировать с волочильным оборудованием. Процесс беспылевой — в отличие от сухой дробеструйной очистки.
Пассивация нержавейки после очистки
После гидроабразивной очистки поверхность нержавейки чистая, активированная и обезжиренная. На воздухе на ней снова нарастает плёнка оксида хрома — та самая, что делает сталь нержавеющей. Если прокату предстоит ждать следующей операции, его можно законсервировать бесцветным пассиватором — пока металл не соприкоснулся с атмосферой.
Химическая пассивация нержавеющей стали в растворах азотной или лимонной кислоты — отдельная операция. Её назначают, когда этого требуют стандарт, ТУ заказчика или условия работы изделия. Нужна ли она вашему прокату после гидроабразивной очистки, решаем вместе с вашим технологом по результатам пробной очистки. Подробнее — в справочнике: пассивация металла.
Если по ТУ поверхность нержавейки проходит испытания на стойкость к коррозии, укажите это в заявке на пробную очистку — учтём при подборе режима и оценке результата.
Пруток и проволока из нержавеющей стали
Нержавеющий пруток
Пруток подают пачками: Ø 4–60 мм, длина 1000–6000 мм, отклонение от прямолинейности — не более 10 мм на метр. Подходит пруток после горячей прокатки, ковки или выдавливания, отожжённый и неотожжённый, с мехобработкой и без неё; сечение — круг, квадрат, шестигранник. Все размеры и состояния — на странице очистка прутка.
Для ориентира — марки, которые часто идут на пруток и проволоку: аустенитные 12Х18Н10Т, 08Х18Н10 (AISI 304), 10Х17Н13М2Т (близка к AISI 316Ti), мартенситная 20Х13 (AISI 420), ферритная 12Х17 (AISI 430). Это примеры, а не перечень уже очищенных материалов: режим для вашей марки и состояния поверхности подбираем по образцу.
Нержавеющая проволока
Проволока Ø 1–17 мм идёт из бухты наружным диаметром 500–1000 мм: с разматывателя через правильный узел в камеру и после очистки — на наматыватель. Очистка нужна, например, после промежуточного отжига перед следующим проходом волочения, перед нанесением покрытия или сдачей проволоки потребителю. Подробнее — на странице очистка проволоки в бухтах.
Вопросы об очистке нержавейки
Чем гидроабразивная очистка лучше травления нержавейки?
В ней нет кислот: не нужны травильные ванны, нейтрализация растворов и очистка кислотных стоков. Металл не перетравливается — окалина снимается без повреждения поверхности и коробления. Очистка идёт в потоке со скоростью 5–25 м/мин и встраивается в линию с размоткой и намоткой.
Удаляет ли установка цвета побежалости?
Да. Цвета побежалости — тонкие окисные плёнки, и установка снимает их вместе с окалиной. Поверхность после очистки равномерная по цвету, без пятен и полос.
Нужна ли пассивация нержавейки после гидроабразивной очистки?
На чистой нержавеющей стали защитная плёнка оксида хрома образуется сама. До следующей операции поверхность можно законсервировать бесцветным пассиватором. Если химическую пассивацию требуют ваши ТУ или стандарт, её проводят отдельно — решаем вместе с вашим технологом.
Какую нержавеющую проволоку можно очищать?
Проволоку диаметром от 1 до 17 мм в бухтах наружным диаметром 500–1000 мм. Она проходит установку с разматывателя через камеру на наматыватель.