Какие фасонные профили очищаем
Фасонный профиль — прокат с сечением сложнее круга, квадрата и шестигранника: сегментный, трапециевидный, клиновой, шпоночный, Т-образный, профили с пазами и рёбрами. Установка очищает такие профили и горячекатаные — как заготовку под волочение, — и после калибровки.
Профиль идёт через установку так же, как пруток: с подающей эстакады через правильный узел в камеру и на приёмную эстакаду. Длина — 1000–6000 мм, отклонение от прямолинейности — не более 10 мм на метр. Подходит прокат после ковки, прокатки и выдавливания, отожжённый и неотожжённый, с механической обработкой и без неё. Проходит ли ваш профиль по габариту сечения, проверим по чертежу.
Очистка сложного сечения: углы и впадины
У фасонного профиля есть внутренние углы, пазы, полки и впадины, и каждый способ очистки справляется с ними по-своему. Дробь летит от турбины по прямой, поэтому участки, закрытые выступами профиля, получают меньше ударов. Кислота при травлении попадает везде, но дольше задерживается в пазах, и её приходится тщательно отмывать.
В камере КС/УГОП профиль проходит по оси сквозь струйные аппараты — их до 16, — и суспензия попадает на сечение со всех сторон. Вода заносит абразив во впадины и тут же выносит его оттуда вместе со снятой окалиной. В отсеке мойки остатки суспензии смываются, в отсеке обдувки профиль осушается.
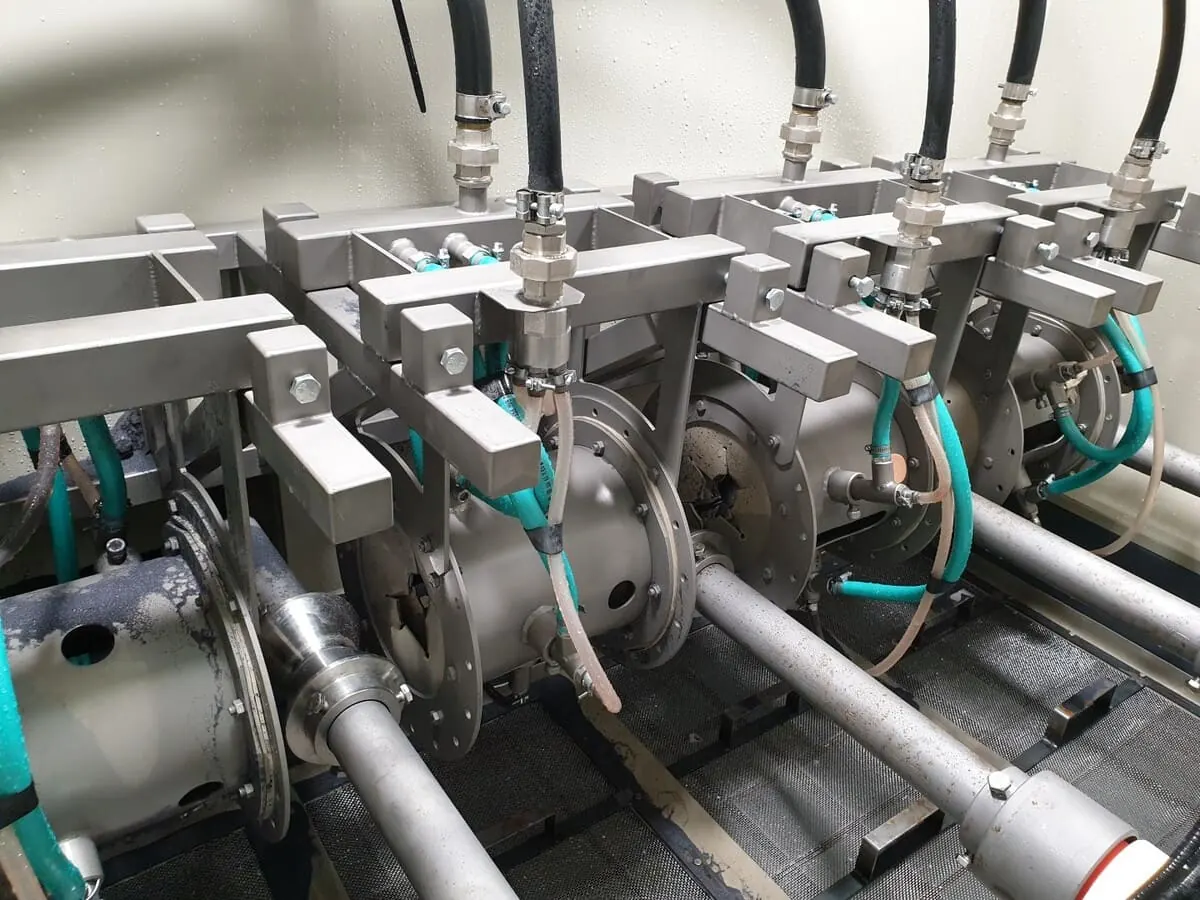
Узкие и глубокие пазы проверяем на образце: от ширины и глубины паза зависит, какую скорость задать и какие струйные аппараты включить.
Подготовка к волочению профилей высокой точности
Фасонные профили высокой точности получают холодным волочением через фасонные волоки, часто за несколько проходов с промежуточным отжигом. Окалина на заготовке здесь особенно вредна: волока сложной формы стоит дорого, а её износ сразу уводит размер и форму профиля. Вдавленная в металл окалина оставляет риски, недопустимые на точном профиле.
Перед первым проходом установка снимает прокатную окалину до Sa3, после промежуточного отжига — окалину и окисную плёнку. Поверхность выходит активированной и обезжиренной. Установку можно встроить прямо в линию волочения: она синхронизируется с внешними устройствами. Подробнее — очистка перед волочением и встраивание установки в линию.
Материалы профилей
Фасонные профили делают из углеродистых и легированных сталей, нержавеющих сталей, титановых, никелевых и жаропрочных сплавов, меди и медных сплавов, алюминия — все эти материалы установка очищает. Для цветных, редких, жаропрочных и дорогих материалов режим подбираем индивидуально: по состоянию поверхности и требованиям к шероховатости.
- Углеродистые и легированные сталигорячекатаная заготовка под волочение
- Нержавеющая стальокалина и цвета побежалости после отжига
- Никелевые и жаропрочные сплавыплотная окалина, режим по образцу
- Медь и медные сплавыокислы и потемнение поверхности
Каким выходит профиль после очистки
- степень очистки Sa3 по всему периметру сечения;
- гладкая матовая поверхность с шероховатостью Ra ≤ 1,0 мкм;
- без коробления: длинный профиль не ведёт, потому что металл не перегревается и не получает грубого механического воздействия;
- обезжиренная активированная поверхность, при необходимости законсервированная бесцветным пассиватором.
Такой профиль готов к волочению, калибровке, мехобработке, нанесению покрытий и контролю качества. На чистом металле видны плены, трещины и закаты, которые под окалиной легко пропустить.
Пробная очистка профиля
Пришлите отрезки профиля и чертёж сечения. Мы подберём режим, очистим образцы на пробной очистке и подтвердим качество поверхности по результатам опытной обработки — в том числе в пазах и углах.
В заявке укажите материал, состояние профиля (горячекатаный, после отжига, после калибровки), размеры сечения и длину, что нужно снять и для какой операции нужна чистая поверхность.
Вопросы об очистке фасонных профилей
Какой длины профиль можно очищать?
Профили длиной от 1000 до 6000 мм с отклонением от прямолинейности не более 10 мм на метр. Габарит сечения сверяем по чертежу.
Очищаются ли внутренние углы и пазы?
Профиль проходит сквозь струйные аппараты, и суспензия попадает на сечение со всех сторон. Узкие глубокие пазы проверяем на образце и подбираем под них режим.
Нужна ли очистка между проходами волочения?
Если между проходами есть отжиг, на профиле снова появляются окалина и окисная плёнка — их снимают перед следующим проходом. Установку можно поставить в линию волочения и синхронизировать с ней.
Чем гидроабразивная очистка профиля отличается от дробемётной?
Дробь летит по прямой и хуже достаёт закрытые участки сечения, а поверхность после неё грубее. Гидроабразивная очистка даёт Sa3 с шероховатостью Ra ≤ 1,0 мкм и идёт без пыли. Подробнее — на странице вместо дробемёта.