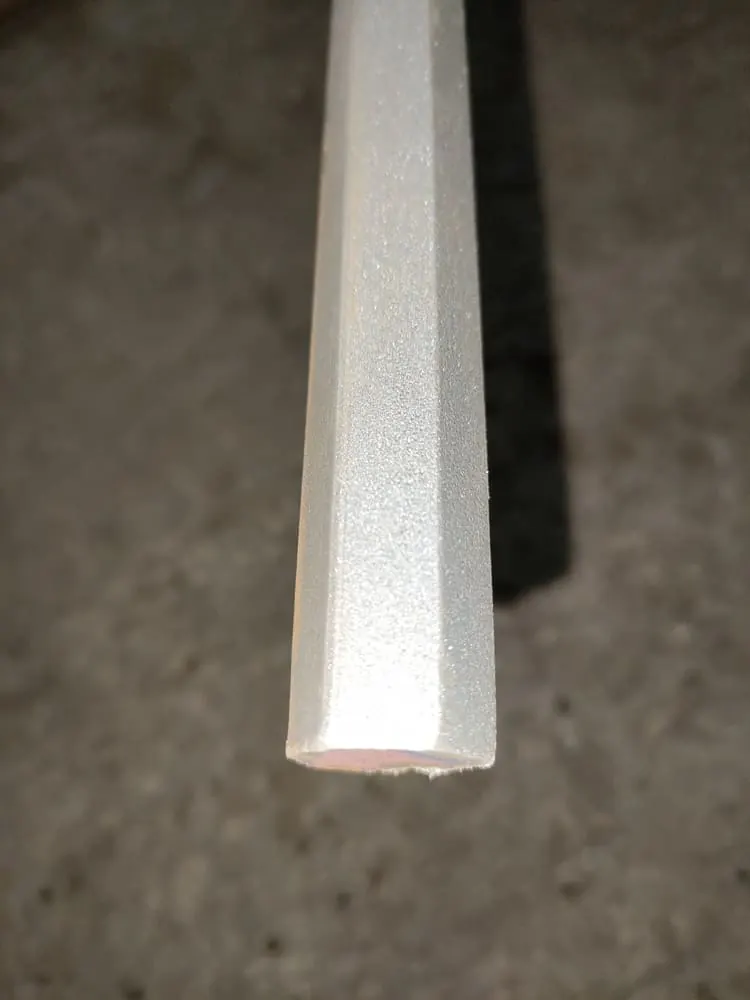
Зачем очищать пруток перед прокаткой в окончательный размер
Очистка прутка перед прокаткой и калибровкой нужна по простой причине: окалина твёрже и хрупче стали, на которой лежит. В валках она не деформируется вместе с металлом, а ломается на чешуйки, и давление вдавливает их в поверхность. В ГОСТ 21014 у такого дефекта есть своё название — «вкатанная окалина». Позже чешуйки выкрашиваются и оставляют углубления, которые приходится выводить шлифовкой или обточкой, то есть снимать уже готовый металл.
Второй убыток — валки. Оксиды железа действуют как абразив: рабочая поверхность валков покрывается рисками, а риски валка отпечатываются на каждом следующем прутке. Чем чище подкат, тем дольше валки держат профиль и тем реже их приходится перешлифовывать.
Калибровка прутка и требования к поверхности
Калиброванный пруток ценят за точный размер и чистую поверхность: круг по ГОСТ 7417, квадрат по ГОСТ 8559 и шестигранник по ГОСТ 8560 выпускают с допусками в доли миллиметра. Калибруют чаще всего волочением через волоку, и окалина бьёт по точности напрямую: абразив разбивает канал волоки, размер прутка начинает «уходить», на поверхности появляются продольные риски и задиры.
Поэтому перед калибровкой важна не только чистота, но и шероховатость. Гидроабразивная очистка оставляет Ra ≤ 1,0 мкм и не добавляет грубого рельефа, который потом пришлось бы сглаживать. Для сравнения: в характеристиках дробемётных линий для проката встречается Ra 6,3–12,5 мкм — подробнее на странице гидроабразив вместо дробемёта.
- Диаметр
- 4–60мм
- Длина
- 1000–6000мм
- Прямолинейность
- ≤ 10мм на 1 м
- Шероховатость после
- ≤ 1,0мкм Ra
Установка принимает пруток после горячей деформации — прокатки, ковки, выдавливания, — отожжённый и неотожжённый, круглого, квадратного и шестигранного сечения. Об очистке металла, который уже прошёл калибровку, — на странице очистка калиброванного сортопроката.
Риски и пятна прокатки
После горячей прокатки поверхность прутка неоднородна: прокатная окалина разной толщины, пятна ржавчины после хранения, следы смазки, мелкие риски. Если калибровать такой пруток, неоднородность переходит в готовое изделие — пятна и полосы видны и после волочения. Установка снимает загрязнения вместе с поверхностными рисками и пятнами прокатки, и пруток выходит равномерно матовым по всей длине.
Глубокие дефекты металла — закаты, плены, трещины — очистка не исправляет, это задача прокатного передела. Зато после неё такие дефекты хорошо видны, и пруток можно отбраковать до калибровки, а не после, когда на него уже потрачены волоки и время стана.
Фасонные профили высокой точности
Профили сложного сечения получают той же прокаткой или волочением через фасонный калибр, и требования к их поверхности ещё строже. У профиля есть углы, пазы и рёбра, где окалина держится крепче всего, а дефект на кромке виден сразу. Пруток идёт сквозь струйные аппараты (в камере их до 16), и суспензия обрабатывает углы и пазы наравне с плоскими гранями. Подробнее — на странице очистка фасонных профилей.
Встраивание очистки в линию прокатки и калибровки
Установка проходная: с подающей эстакады пруток через правильный узел и приводные ролики попадает в камеру, проходит отсеки очистки, мойки и обдувки и выходит сухим на приёмную эстакаду. Узлы работают в автоматическом режиме, а саму установку синхронизируют с внешними устройствами — поэтому её можно поставить прямо перед станом калибровочного участка.
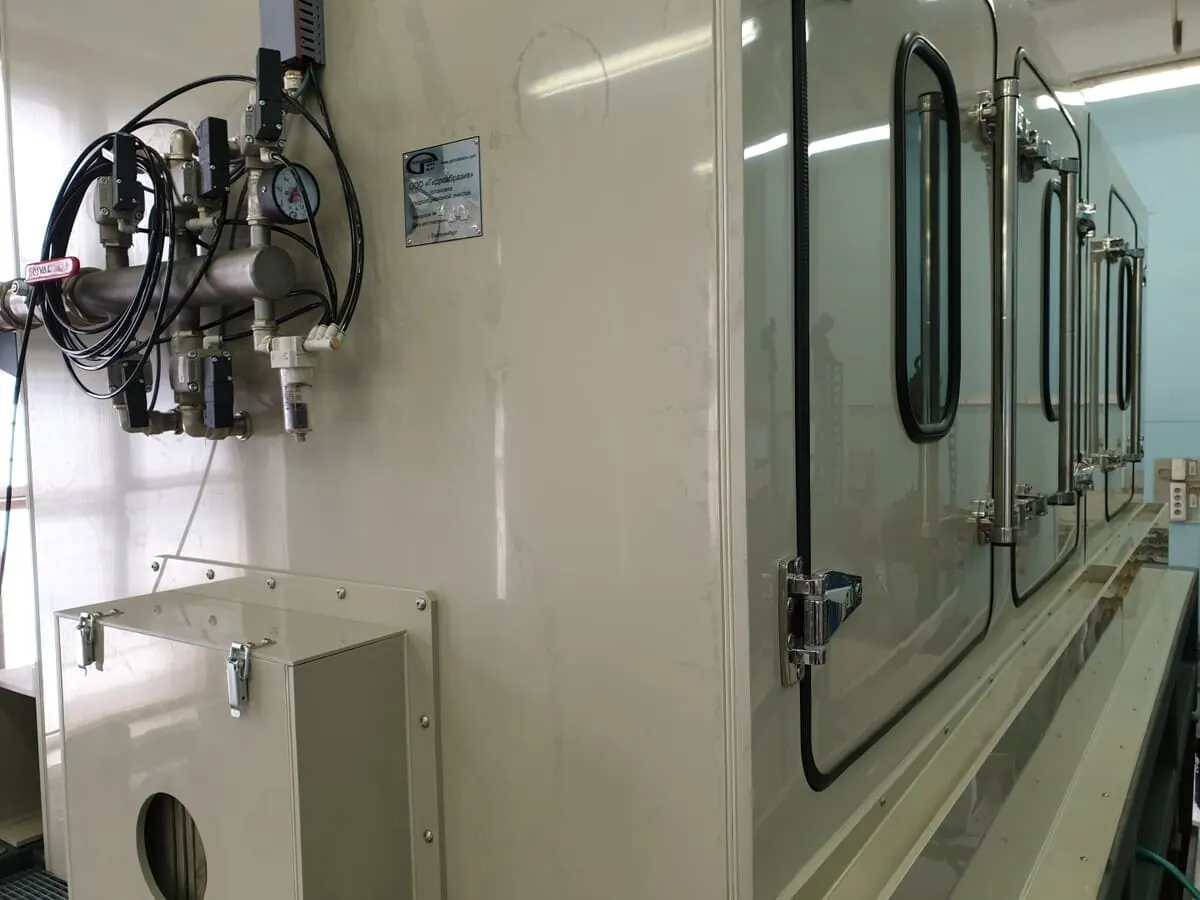
Скорость очистки — 5–25 м/мин, её задают на сенсорной панели вместе с длиной прутка. Если ваш стан работает быстрее, установку ставят отдельным участком перед ним — схему подберём по вашей линии. Как это устроено, рассказано на странице встраивание установки в линию.
Пришлите на пробную очистку несколько прутков из партии, которая идёт на калибровку, и укажите марку стали, размер до и после калибровки. Подберём режим и покажем поверхность, с которой пруток придёт к вашему стану.
Вопросы об очистке перед прокаткой и калибровкой
Почему не калибровать пруток прямо с окалиной?
Можно, но это дорого обходится: окалина разбивает канал волоки, размер уходит быстрее, на поверхности появляются риски, а вкатанные чешуйки потом приходится шлифовать. Очистка убирает абразив до того, как он попадёт в инструмент.
Не изменится ли диаметр прутка после очистки?
Установка снимает окалину и загрязнения без повреждения металла и без коробления, поэтому припуск на калибровку остаётся вашим. Если для расчёта маршрута калибровки нужен точный размер после очистки, проверим его на пробных образцах.
Какой пруток можно подать на очистку перед калибровкой?
Диаметром от 4 до 60 мм, длиной от 1000 до 6000 мм, с отклонением от прямолинейности не более 10 мм на метр. Пруток может быть после прокатки, ковки или выдавливания, отожжённым или нет, круглым, квадратным или шестигранным.
Что делать, если после очистки пруток ждёт калибровки на складе?
Очищенный металл сразу на выходе из камеры можно законсервировать бесцветным пассиватором. Он защищает поверхность от коррозии, пока пруток лежит на складе перед калибровкой.