Ra и Rz: в чём разница
Шероховатость — это мелкие неровности поверхности: риски, лунки, бугорки. Их измеряют по профилю — линии, которую получаем, если «разрезать» поверхность поперёк. ГОСТ 2789-73 описывает несколько параметров профиля, два из них встречаются чаще всего.
- Ra — среднее арифметическое отклонение профиля: среднее по всем точкам отклонение от средней линии, в микрометрах (мкм). Это усреднённое число, отдельная глубокая царапина в нём «растворяется».
- Rz — высота неровностей по десяти точкам: сумма средних высот пяти самых высоких выступов и глубин пяти самых глубоких впадин. Этот параметр сильнее реагирует на отдельные глубокие риски.
Для ориентира в справочных таблицах Rz получается примерно в 4–5 раз больше Ra, но точного пересчёта нет: это разные характеристики одного профиля. В международном стандарте ISO 4287 параметр с обозначением Rz определён иначе — как наибольшая высота профиля, — поэтому зарубежные чертежи читайте осторожно.
Таблица значений Ra и виды обработки
Значения Ra в ГОСТ 2789-73 берут из ряда: … 12,5; 10; 8; 6,3; 5; 4; 3,2; 2,5; 2; 1,6; 1,25; 1; 0,8; 0,63; 0,5; 0,4; 0,32; 0,25; 0,2 … мкм. Какой обработке соответствует каждый уровень, показывает таблица. Это типичные значения для механической обработки: на конкретном станке и инструменте результат может отличаться.
| Ra, мкм | Типичная обработка |
|---|---|
| 12,5 | черновое точение, обдирка; дробемётная очистка проката* |
| 6,3 | получистовое точение и фрезерование; дробемётная очистка проката* |
| 3,2 | чистовое точение и фрезерование |
| 1,6 | тонкое точение, чистовое шлифование |
| 1,0 и менее | гидроабразивная очистка проката на установке КС/УГОП (Ra ≤ 1,0 мкм) |
| 0,8 | тонкое шлифование |
| 0,4 | полирование, хонингование |
| 0,2 и менее | доводка, суперфиниш, притирка |
* По данным производителей дробемётного оборудования: для прутка и катанки после дробемёта Ra 6,3–12,5 мкм. Сравнение — на странице вместо дробемёта.
Ra на чертеже и по ГОСТ
На чертежах по ЕСКД (ГОСТ 2.309-73) шероховатость Ra указывают просто числом у знака шероховатости, например 3,2, а любой другой параметр — с буквами: Rz 20. Поэтому число без букв на чертеже — это Ra.
В старых чертежах вместо Ra встречается класс шероховатости — число от 1 до 14. Шестой, седьмой и восьмой классы по ГОСТ 2789-73 соответствуют Ra 2,5–1,6, 1,25–0,8 и 0,63–0,4 мкм (в зависимости от разряда а, б или в). Чем выше класс, тем поверхность ровнее. Современные чертежи указывают Ra или Rz напрямую.
Измеряют шероховатость профилометром или сравнивают с образцами шероховатости. Это не то же самое, что степень очистки: Sa показывает, сколько загрязнений осталось на поверхности, а Ra — насколько она ровная.
Шероховатость после гидроабразивной очистки
Гидроабразивная очистка на установке КС/УГОП оставляет шероховатость Ra ≤ 1,0 мкм. По гладкости это соизмеримо с чистовым шлифованием: поверхность равномерно матовая, без лунок от дроби. Металл не перегревается и не коробится, а окалина снимается до степени Sa3. Режим подбирается по металлу: для мягких и дорогих материалов результат оцениваем на образцах.
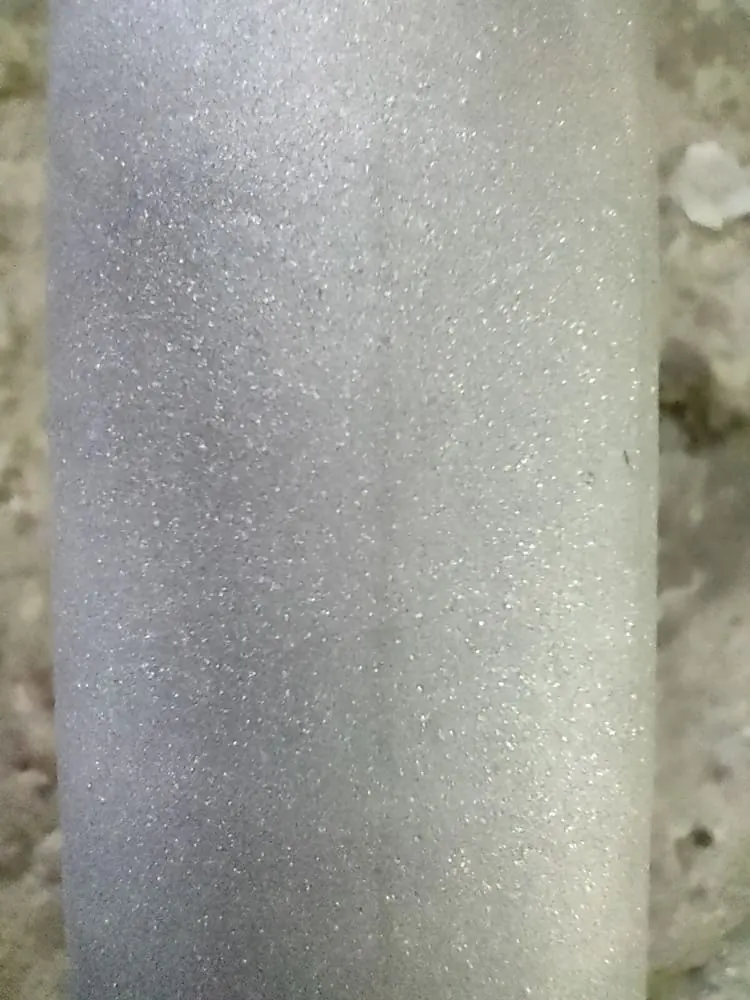
Цифры до и после очистки по каждому металлу мы заранее не называем: шероховатость зависит от материала и исходного состояния поверхности. Ra на ваших образцах измерят после пробной очистки.
Почему Ra ≤ 1,0 важна для волочения и покрытий
Шероховатость важна потому, что поверхность передаёт свои дефекты дальше. Перед волочением, калибровкой и прокаткой ровная чистая поверхность без вкатанных частиц даёт меньше задиров и стабильнее идёт через волоку. Перед тонкими покрытиями и цинкованием покрытие ложится равномернее, а при контроле качества поверхности видны настоящие дефекты, а не следы очистки. Об этом подробнее — на страницах перед волочением и перед цинкованием и покрытиями.
Бывает и наоборот: под покраску иногда нужна именно шероховатая поверхность, чтобы краска держалась лучше. Для калиброванного проката и проволоки гладкость обычно важнее — см. очистка калиброванного сортопроката.
Вопросы о шероховатости
Что значит шероховатость Ra 3,2?
Среднее отклонение микронеровностей от средней линии равно 3,2 мкм. Это уровень чистового точения и фрезерования: следы инструмента едва заметны.
Чем Ra отличается от Rz?
Ra — усреднённое отклонение профиля, Rz — высота неровностей по десяти точкам, она сильнее реагирует на отдельные глубокие риски. Rz получается примерно в 4–5 раз больше Ra, но точного пересчёта нет.
Какая шероховатость остаётся после гидроабразивной очистки?
На установке КС/УГОП поверхность проката получается с шероховатостью Ra ≤ 1,0 мкм и очищенной до Sa3.
Какая шероховатость лучше — высокая или низкая?
Зависит от задачи. Для волочения, калибровки, тонких покрытий и контроля поверхности нужна ровная поверхность с низкой Ra, под краску иногда полезна шероховатая.